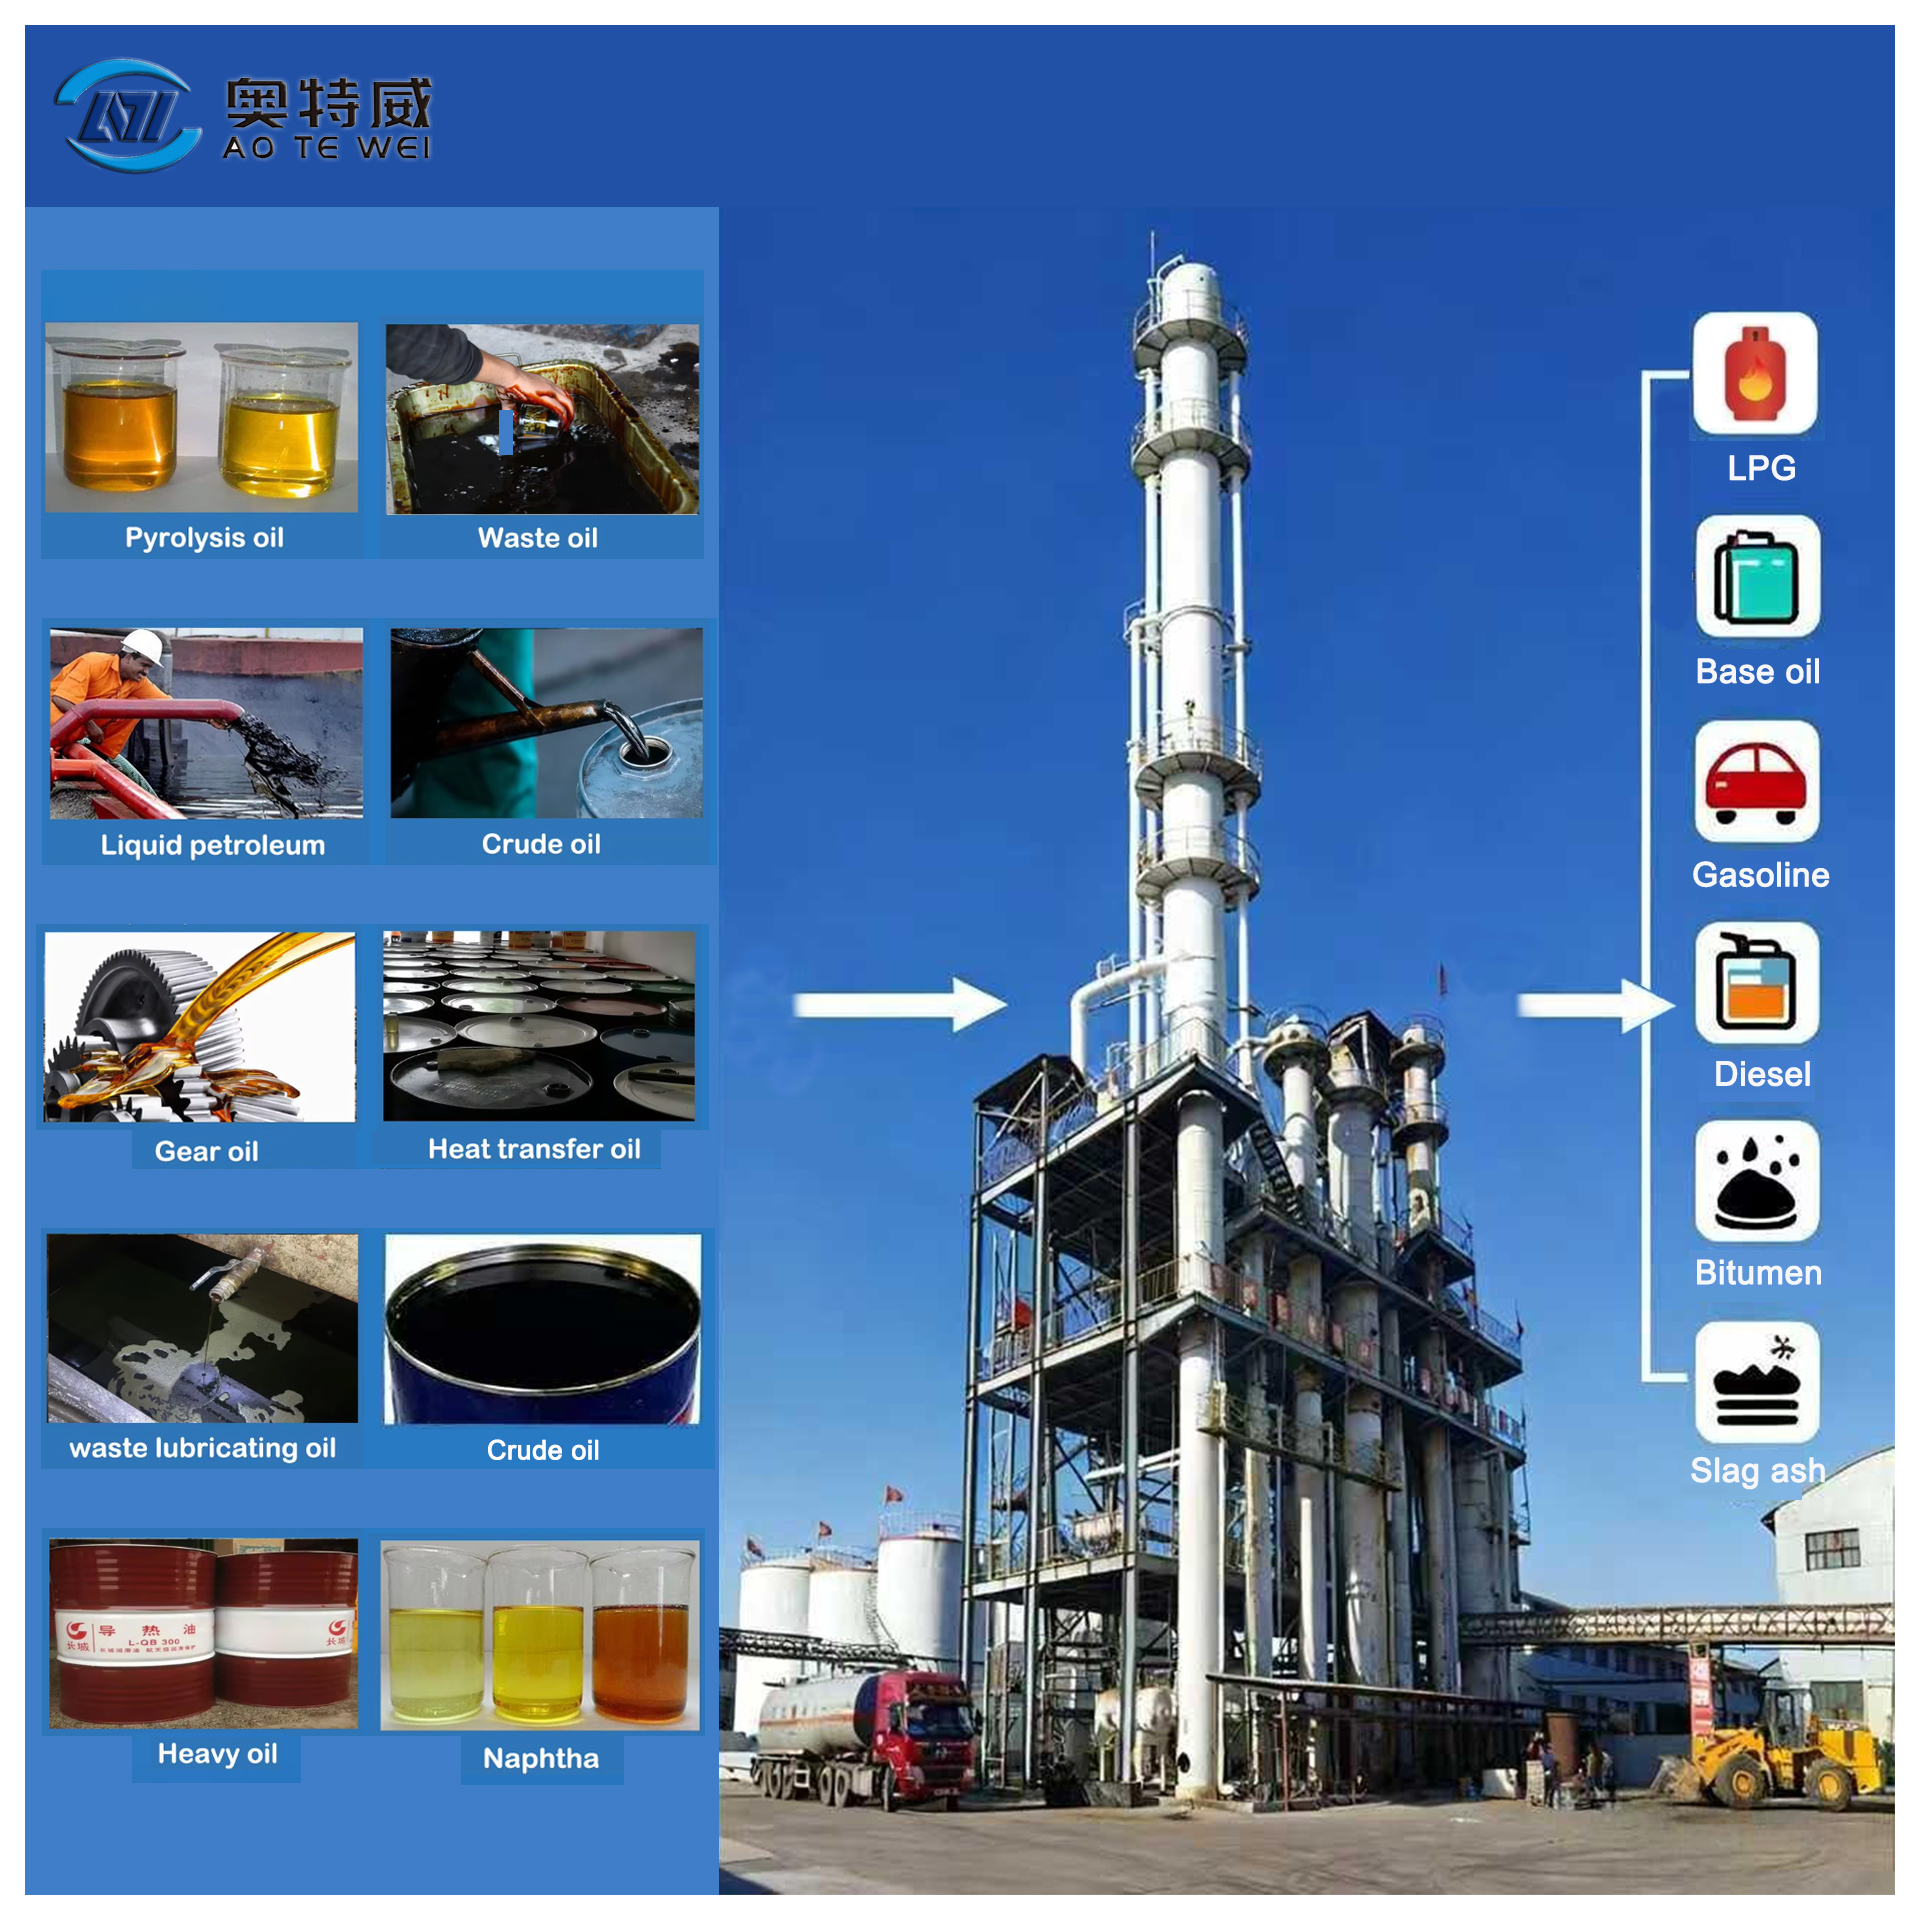
熱分解反応装置は、現代の廃棄物リサイクル技術の最前線に位置し、産業界が廃棄物の熱分解をいかに処理するかという点を根本的に変革しています。この装置は、有機系廃棄物を酸素のない環境下で加熱することで動作し、複雑な高分子や有機化合物を有用な生成物へと分解します。熱分解反応装置が熱分解効率をいかに向上させるかを理解することは、資源回収の最大化と環境規制への適合を図りながら、廃棄物管理プロセスの最適化を目指すあらゆる組織にとって不可欠です。
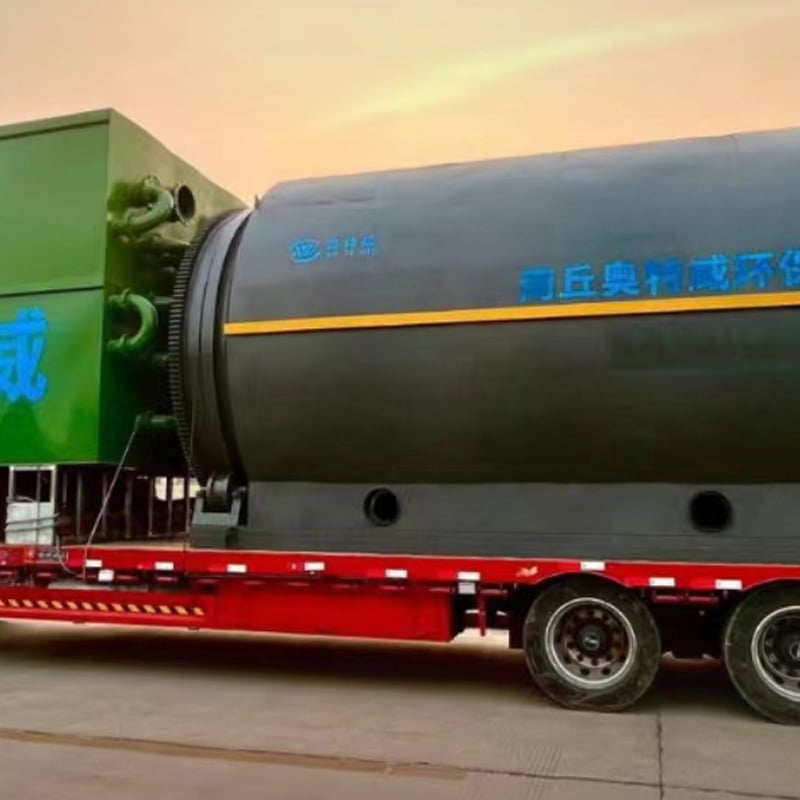
熱分解反応装置による効率向上は、運用コスト、生成物の収量、および環境負荷に直接影響します。最新の熱分解反応装置では、高度な温度制御、滞留時間の最適化、熱回収システムを採用しており、従来の手法と比較して熱分解プロセスの効率が大幅に向上しています。リサイクル、石油化学、廃棄物管理などの分野で事業を展開する企業は、厳しい環境規制への対応と経済的な競争力の維持を両立させるために、熱分解反応装置技術をますます活用しています。
熱分解の基本的な動作原理
熱分解反応装置における温度管理が効率を高める仕組み
温度制御は、いかなる熱分解反応装置システムにおいても極めて重要な性能要因です。熱分解反応装置は、反応室内全体に均一な熱分布が保たれたときに最適な熱分解を達成します。局所的な過熱(ホットスポット)が生じると、生成物の品質が低下し、燃料エネルギーが無駄になるため、これを防ぐ必要があります。最新式の熱分解反応装置では、複数の加熱ゾーンを採用しており、原料の種類や目的とする生成物に応じて、400℃から900℃の範囲で精密な温度管理が可能です。このような細やかな温度制御により、異なる有機化合物がそれぞれ最適な温度で選択的に分子分解されるため、ガスおよび液体燃料の収率を最大化し、同時に固形残渣(チャール)の発生を最小限に抑えることができます。
酸素のない環境と分解反応の化学
熱分解反応器内の酸素の欠如は、燃焼プロセスと比較して、熱分解化学反応の本質を根本的に変化させます。熱分解反応器が不活性雰囲気下で運転される場合、有機分子は酸化ではなく熱的解裂によって分解され、回収された生成物により多くのエネルギーが残ります。この熱分解反応器内の無酸素環境は、灰の生成や燃焼によるエネルギー損失を防ぎ、より高い変換効率とより清浄な最終生成物を実現します。制御された熱分解反応器内環境により、揮発性有機化合物(VOC)は排出ガスとして逃げることなく液体燃料へと凝縮され、生成物の収量向上と大気質基準への適合性の両方を高めます。
熱回収およびエネルギー統合システム
熱分解反応器ネットワーク内への熱交換器の統合
現代の熱分解反応装置には、生成物の流れや反応器排気から廃熱を回収する高度な熱回収システムが組み込まれています。熱交換器を内蔵した熱分解反応器では、得られた熱エネルギーを再利用して投入原料を事前に加熱し、熱分解に必要な純エネルギー量を削減できます。このような熱統合は、回収機能を持たない従来型設計と比較して、全体の熱効率を25~40%向上させます。さらに、先進的な熱分解反応器の構成では、高温の生成物蒸気を多段式凝縮器に通すことで、その顕熱を流入プロセス流体に伝達し、外部からのエネルギー消費を最小限に抑える閉ループ型熱システムを実現しています。
熱分解反応器設計における滞留時間の最適化
滞留時間——原料が熱分解反応器内にとどまる時間——は、生成物の組成および分解の完全性を直接制御します。最適な滞留時間を実現するよう設計された熱分解反応器では、有機分子と熱との接触時間が十分に確保され、過剰な炭素残渣(チャール)の生成を抑えつつ、完全な熱分解が促進されます。原料の種類によって、熱分解反応器内での必要な滞留時間は異なります。たとえば、プラスチック廃棄物では通常20~30分、バイオマス系原料では40~60分が必要です。滞留時間を精密に制御することで、熱分解反応器はより高い変換率を達成し、液体・気体燃料の生成量を増加させ、不活性な固体残渣を低減します。これにより、全体的な分解効率および生成物の価値が向上します。
触媒による性能向上と生成物品質の制御
先進的熱分解反応器システムへの触媒導入
現代の熱分解反応装置の設計では、熱分解反応を加速し、生成物の組成を改善する触媒材料を統合することがますます一般的になっています。ゼオライト、活性炭、または無機触媒を用いた熱分解反応装置では、運転温度を50~100℃低減でき、エネルギー消費量を大幅に削減できます。このような触媒材料は、望ましくないタールや粘性残渣の生成を抑えつつ、高付加価値炭化水素の生成を促進する選択的分解経路を熱分解反応装置内で実現します。また、熱分解反応装置内部の触媒担体構造は、分解中の有機分子に対して高い比表面積を維持し、反応速度を向上させ、原料のより完全な熱分解を可能にします。
統合型熱分解反応装置施設における多段階処理
産業規模のピロリシス反応装置では、分解生成物を段階的に精製し、付加価値の抽出を最大化するため、連続的な処理ステージがよく採用されます。一次ステージのピロリシス反応装置では、原料の初期熱分解が行われ、下流の二次ステージ反応装置では、発生した蒸気を処理して、大きな炭化水素分子をより小さく、高付加価値の分子へと分解(クラッキング)します。このような多段階ピロリシス反応装置方式は、単段式設計と比較して、全体の熱分解効率を30~50%向上させます。ピロリシス反応装置システム内の各処理ステージは、特定の分解反応に最適化された温度および滞留時間で運転され、複雑な有機高分子が低価値のチャーや排出ガスではなく、高品質な燃料製品へと段階的に変換されることを保証します。
環境性能および規制対応上のメリット
ピロリシス反応装置の設計革新による排出抑制
現代の 熱分解反応装置 揮発性有機化合物(VOC)や粒子状物質(PM)の大気への排出を防ぐための複数の排出制御機構を備えています。熱分解反応器内の無酸素環境により、従来の燃焼式廃棄物処理でよく見られる窒素酸化物(NOx)や硫黄酸化物(SOx)の生成が抑制されます。高度な熱分解反応器洗浄システムは、排ガス放出前に生成物蒸気を凝縮させ、有害成分を捕捉して有用な液体へと変換します。こうした統合型排出制御構造により、本熱分解反応器は厳格な環境規制への適合を実現するとともに、再生資源を処理する産業施設周辺の空気質向上にも貢献します。
資源回収とサーキュラーエコノミーへの貢献
熱分解反応装置技術は、廃棄物を埋立処分するのではなく、再利用可能な燃料および化学原料へと変換することで、真の循環型経済の原則を実現します。高効率な熱分解反応装置では、投入原料の質量の60~85%を、価値ある液体および気体製品として回収できます。残った炭素質残渣(チャール)は、土壌改良材やエネルギー源として活用可能です。この熱分解反応装置システムによる優れた資源回収効率により、未使用の化石燃料への依存が低減され、環境負荷となる大量の廃棄物を処分ルートから回避できます。先進的な熱分解反応装置技術を導入する産業では、環境保全の推進、法規制への適合、および回収製品の販売による収益化・廃棄コストの削減という、三つのメリットを同時に達成しています。
よくある質問
熱分解反応装置で最も適した原料には、どのような種類がありますか?
パイロライシス反応装置は、プラスチック廃棄物、使用済みタイヤ、バイオマス残渣、廃油、一般廃棄物など、多様な有機系原料を処理します。原料の種類に応じて、パイロライシス反応装置内での熱分解条件は異なります。例えば、プラスチックからは高付加価値の液体燃料が得られ、一方でバイオマスからは有用なバイオオイルやバイオチャコールが生成されます。パイロライシス反応装置への原料投入は、製品の市場需要および利用可能な熱容量と整合させる必要があります。これにより、熱分解プロセスの経済的採算性が確保されます。
パイロライシス反応装置の運転コストは、従来型の廃棄物処理と比べてどの程度ですか?
ピロリシス反応装置は、基本的な埋立処分や焼却といった代替手法と比較して、通常、より高い初期投資を必要とします。しかし、回収した生成物の販売やエネルギー効率の向上によって、運用上の経済性は大幅に改善されます。ピロリシス反応装置は、液体燃料、気体生成物、および固体チャコールの販売を通じて収益を上げ、エネルギー費用を大きく相殺します。ピロリシス反応装置の運用コストと従来の処理方法との総合的なコスト比較は、地域のエネルギー価格、原料の供給状況、生成物の市場価値、および各産業現場に固有の規制遵守コストに左右されます。
ピロリシス反応装置にはどのような保守・点検が必要ですか?
パイロライシス反応装置は、耐火ライニングの定期点検、熱交換器の目詰まり除去、および触媒材料の交換を、メーカー仕様に従って実施する必要があります。適切な保守管理を行うことで、パイロライシス反応装置の効率低下を防ぎ、設備の使用寿命を延長できます。多くの産業用システムでは、適切な保守手順を遵守すれば、8~10年間安定して稼働することが可能です。定期的なパイロライシス反応装置の点検では、生成物の収量を監視することで熱分解性能を評価し、システムの寿命全体を通じて最適な効率を維持できるよう、運転パラメーターを随時調整する必要があります。