proceso de pirólisis al vacío
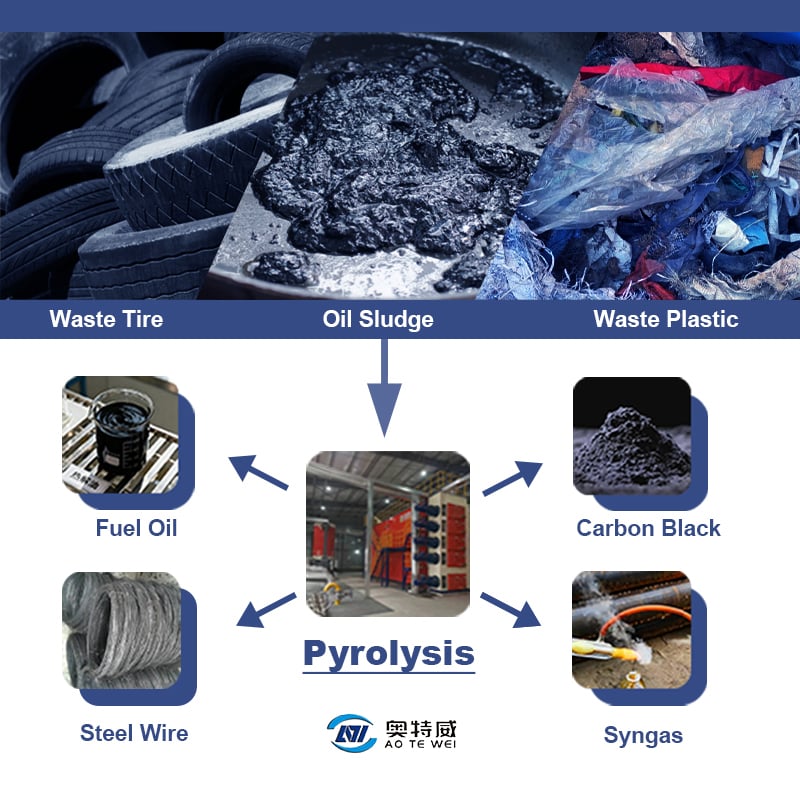
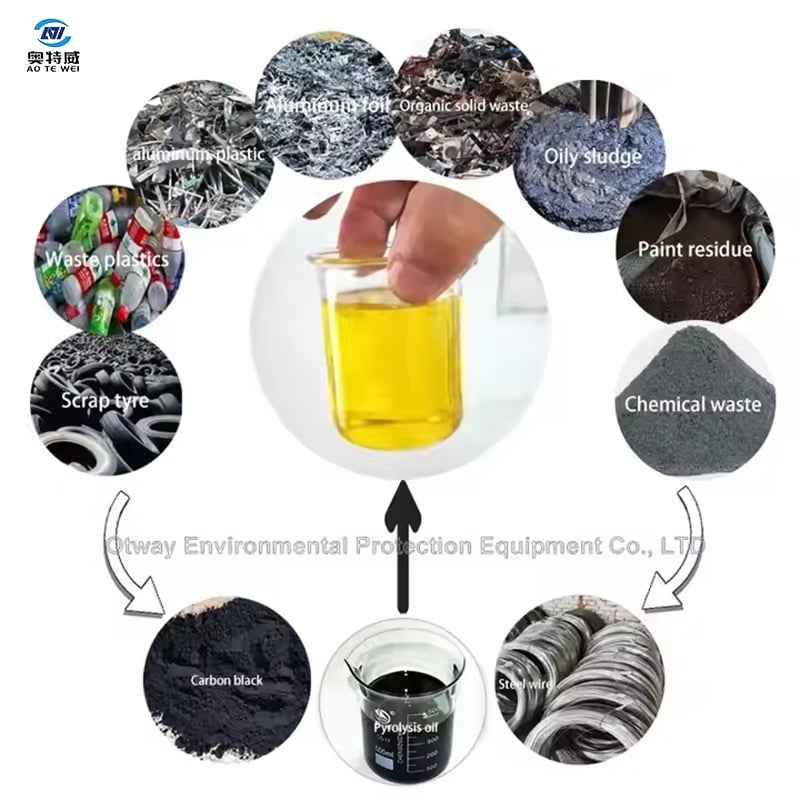
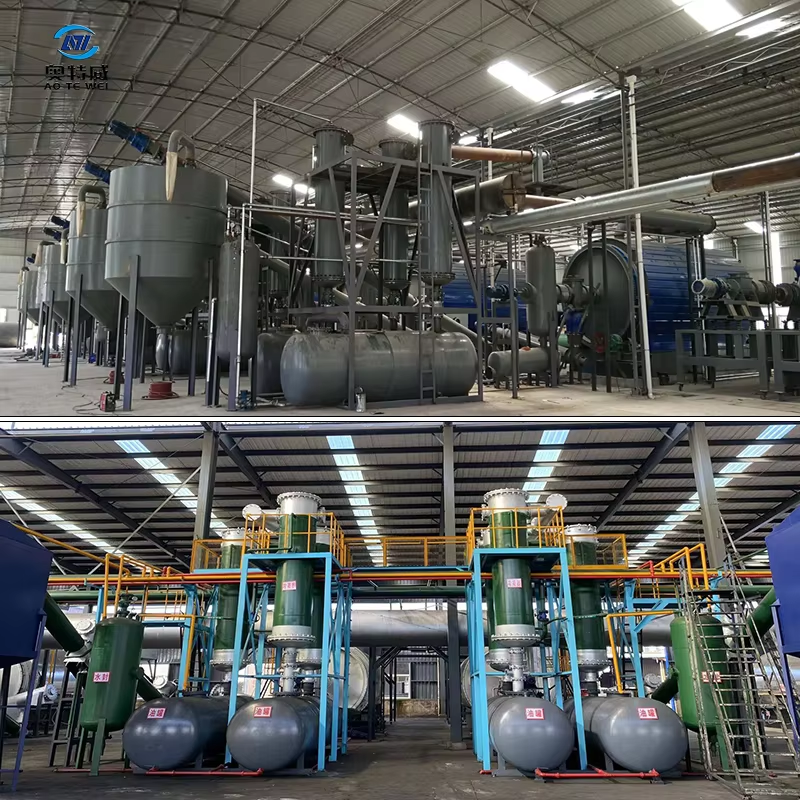
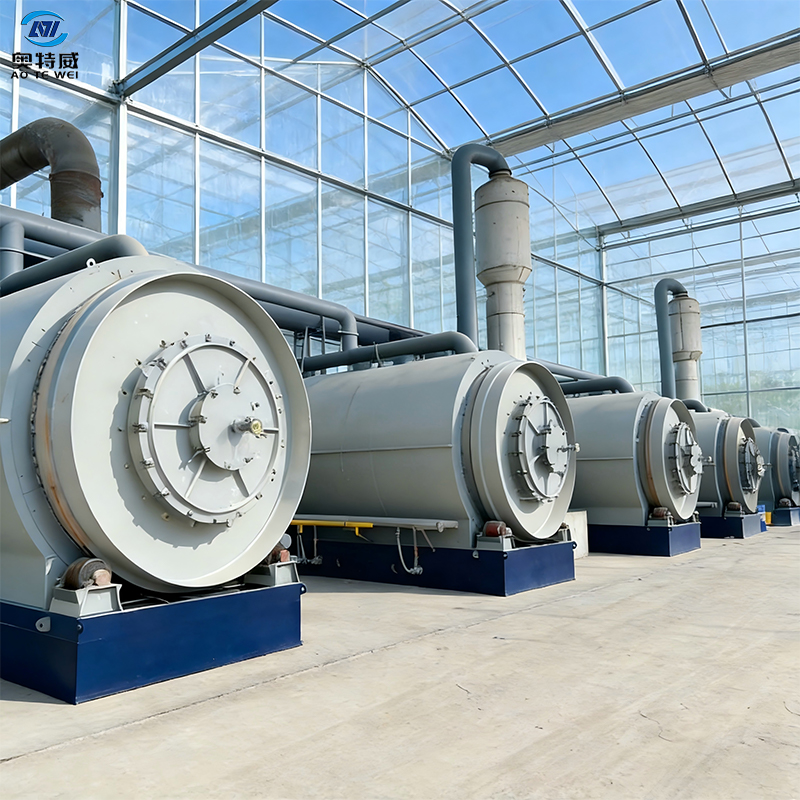
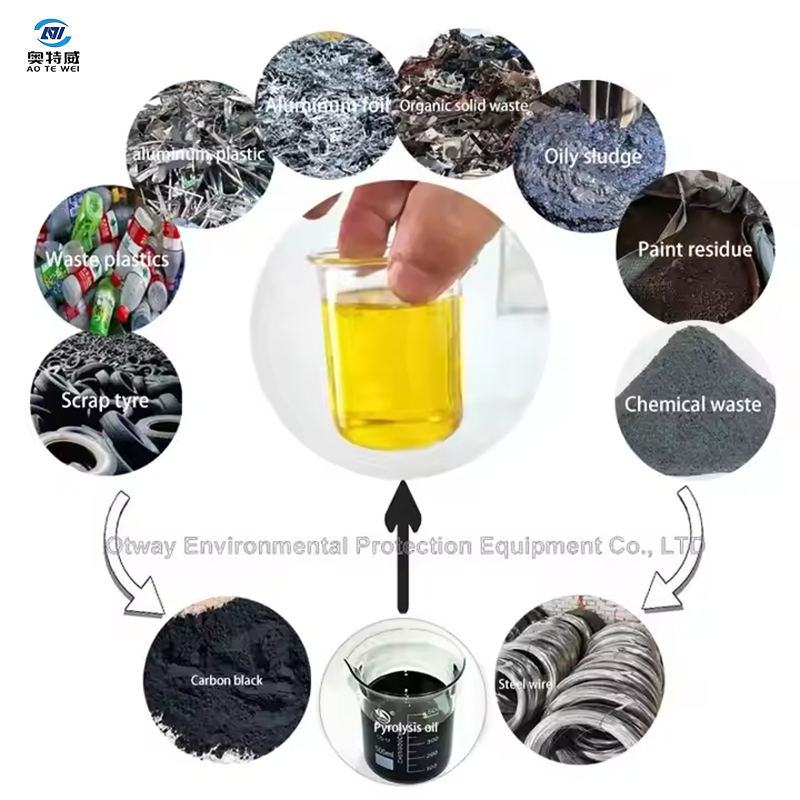
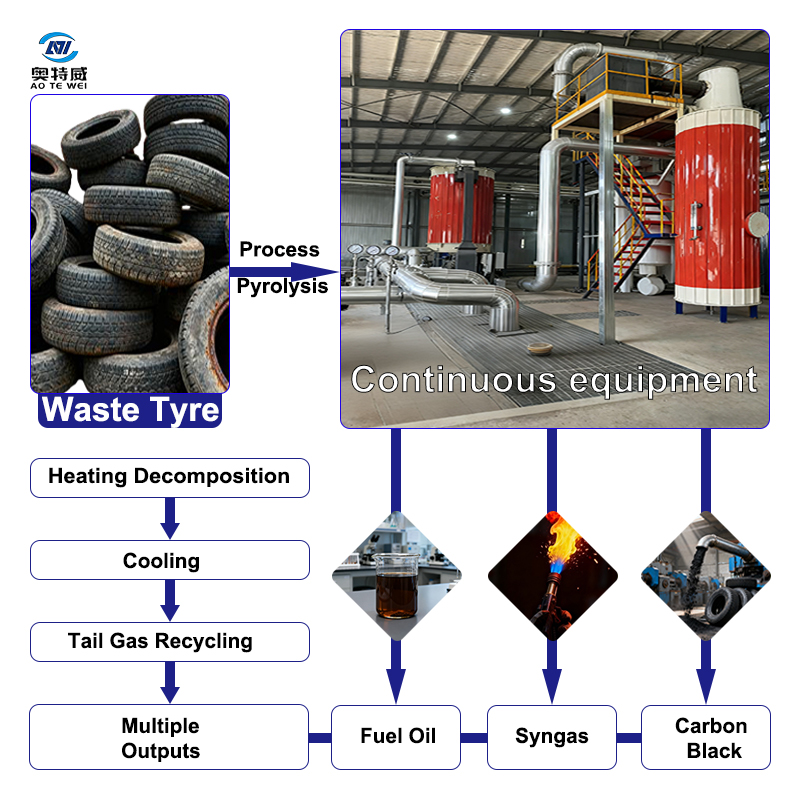
El proceso de pirólisis al vacío representa un enfoque revolucionario para la descomposición térmica que ocurre en entornos de baja presión. Esta técnica innovadora descompone materiales orgánicos en productos valiosos mediante su calentamiento en ausencia de oxígeno, creando así un entorno anaerobio controlado. El proceso de pirólisis al vacío opera a una presión atmosférica significativamente reducida, lo que disminuye los requisitos de temperatura en comparación con los métodos convencionales de pirólisis, haciéndolo más eficiente energéticamente y rentable. Las funciones principales del proceso de pirólisis al vacío incluyen la conversión de residuos, biomasa y otras sustancias orgánicas en productos útiles como bioaceites, gases y residuos sólidos. Las características tecnológicas del proceso de pirólisis al vacío lo distinguen por su control preciso de la temperatura, sus capacidades de tiempo de residencia prolongado y su selectividad superior en la obtención de productos. El sistema mantiene una regulación constante de la presión para optimizar los patrones de descomposición molecular, garantizando mayores rendimientos de los compuestos deseados. Las aplicaciones del proceso de pirólisis al vacío abarcan múltiples industrias, entre ellas la gestión de residuos, la producción de energía renovable y la fabricación química. Las empresas utilizan el proceso de pirólisis al vacío para convertir residuos plásticos en materias primas para combustibles, procesar residuos agrícolas en productos químicos de origen biológico y recuperar materiales valiosos de productos al final de su vida útil. El proceso resulta particularmente eficaz en el tratamiento de corrientes de residuos heterogéneos, donde los métodos tradicionales presentan limitaciones. Entre sus características tecnológicas clave se incluyen sistemas avanzados de bombeo al vacío, equipos precisos de monitoreo de temperatura y sistemas de condensación avanzados para la recuperación de productos. El proceso de pirólisis al vacío permite a los operadores lograr niveles notables de selectividad y pureza en los productos. Las aplicaciones industriales demuestran que esta tecnología ofrece soluciones sostenibles para la valorización de residuos, generando al mismo tiempo productos secundarios rentables que cumplen especificaciones rigurosas de calidad.