procédé de pyrolyse sous vide
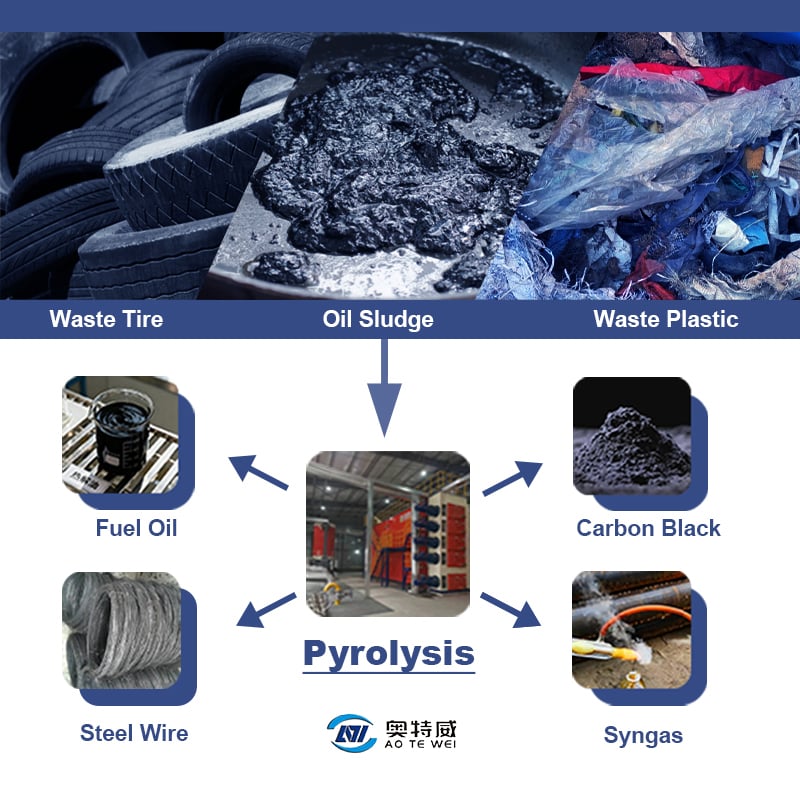
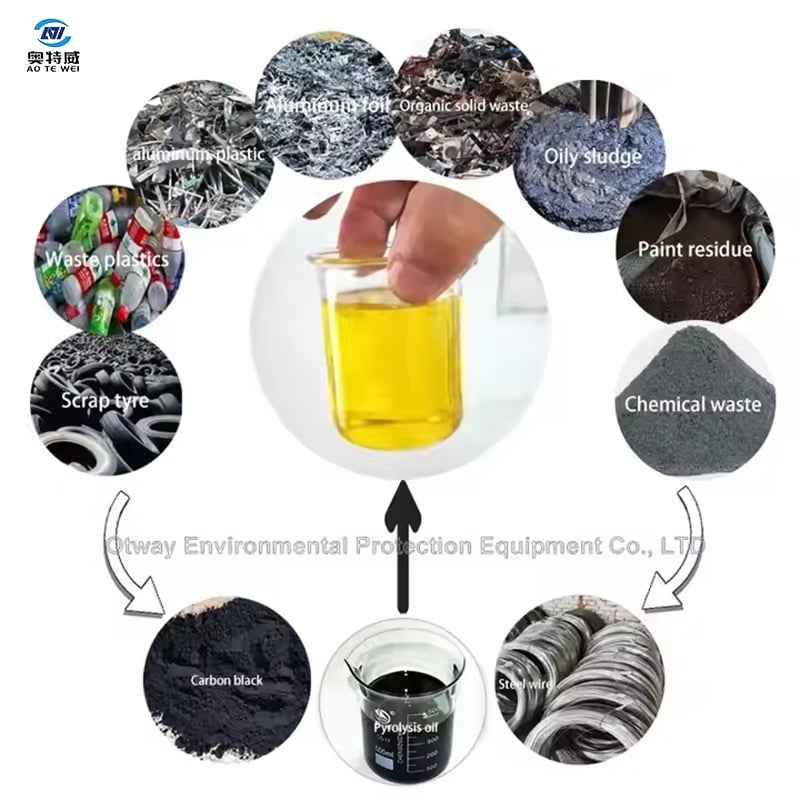
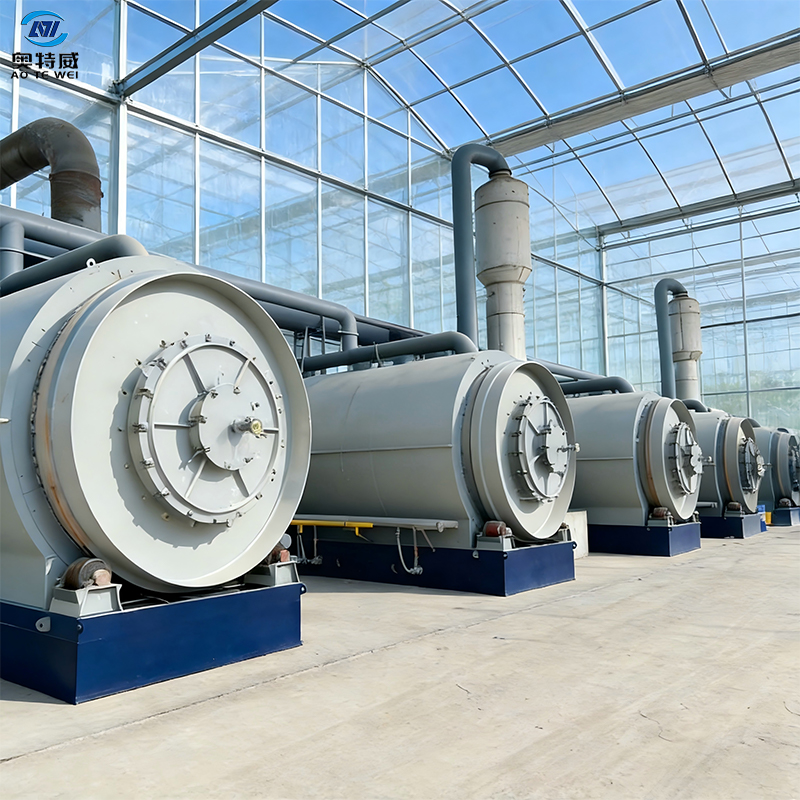
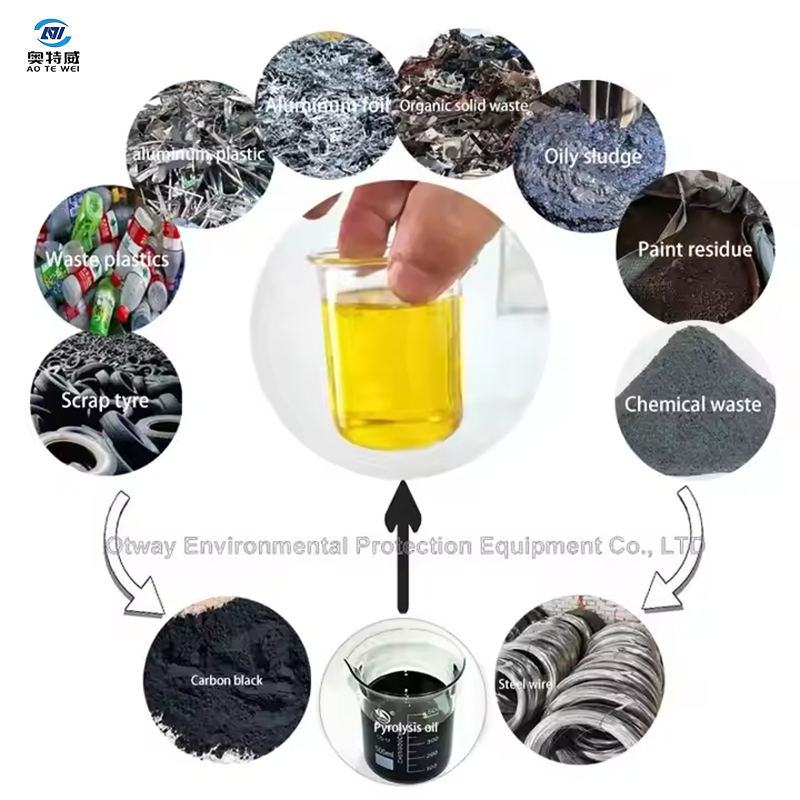
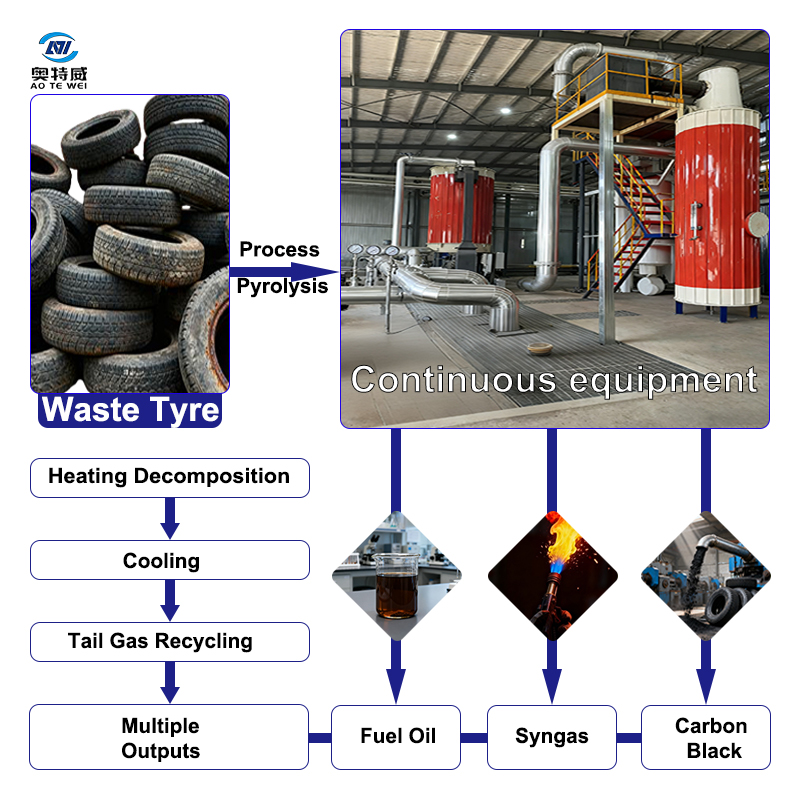
Le procédé de pyrolyse sous vide représente une approche révolutionnaire de la décomposition thermique qui se produit dans des environnements à faible pression. Cette technique innovante décompose des matières organiques en produits valorisables en les chauffant en l’absence d’oxygène, créant ainsi un environnement anaérobie contrôlé. Le procédé de pyrolyse sous vide fonctionne à une pression atmosphérique nettement réduite, ce qui abaisse les exigences en température par rapport aux méthodes conventionnelles de pyrolyse, le rendant ainsi plus économe en énergie et plus rentable. Ses fonctions principales consistent à transformer des déchets, de la biomasse et d’autres substances organiques en produits utiles tels que des biocarburants, des gaz et des résidus solides. Ses caractéristiques technologiques le distinguent notamment par un contrôle précis de la température, des capacités étendues de temps de séjour et une sélectivité supérieure des produits. Le système assure une régulation constante de la pression afin d’optimiser les schémas de rupture moléculaire, garantissant ainsi des rendements accrus des composés souhaités. Les applications du procédé de pyrolyse sous vide couvrent plusieurs secteurs industriels, notamment la gestion des déchets, la production d’énergies renouvelables et la fabrication chimique. Des entreprises utilisent ce procédé pour transformer les déchets plastiques en matières premières énergétiques, valoriser les résidus agricoles en produits chimiques biosourcés et récupérer des matériaux précieux issus de produits en fin de vie. Il s’avère particulièrement efficace pour traiter des flux de déchets hétérogènes, là où les méthodes traditionnelles montrent leurs limites. Parmi ses caractéristiques technologiques clés figurent des systèmes sophistiqués de pompage sous vide, des équipements de surveillance précise de la température et des systèmes de condensation avancés destinés à la récupération des produits. Le procédé de pyrolyse sous vide permet aux opérateurs d’atteindre des niveaux remarquables de sélectivité et de pureté des produits. Les applications industrielles démontrent que cette technologie offre des solutions durables pour la valorisation des déchets tout en générant des produits secondaires rentables conformes à des spécifications qualité rigoureuses.